


Mesh-bälte för lagerhärdugn
Cat:Mesh-bälte för släckugn
Mesh-bandet i lagerhärdugnen är en högpresterande värmebeständig transportör speciellt designad för stabil transport av olika typer av lager under ...
See Details
Ett nätbälte som sträcker sig permanent efter sex veckors tjänst. Ett bälte som spårar i sidled oavsett hur ofta du justerar spännarna. En trasig sträng som gör att ugnskammaren bryts och tvingar fram en oplanerad avstängning. Dessa fellägen är bekanta för alla som driver en kontinuerlig glödgningsugn, och i de flesta fall går de tillbaka till ett beslut: bandet specificerades av pris snarare än av driftsförhållanden.
Glödgningsugnsnätbandet är den mest underhållskrävande komponenten i en kontinuerlig glödgningslinje, men det är ofta det sista föremålet som granskas under ett ugnsprojekt. Bältet bär komponenter genom värme-, blötläggnings- och kylningszoner, men det absorberar också hela den termiska, mekaniska och atmosfäriska belastningen från processen. Att välja fel bälte tillför inte bara en ersättningskostnad; det skapar återkommande driftstopp, skrotade delar och en ugn som aldrig når sin nominella effekt.
Den här artikeln förklarar vad som avgör remmens prestanda vid glödgning, hur man jämför konstruktionsalternativ och vilka underhållsmetoder som förlänger remmens livslängd. Samma överväganden gäller för andra kontinuerliga värmebehandlingslinjer .
En kontinuerlig glödgningsugn fungerar på en enkel princip: delar rör sig stadigt genom temperaturzoner medan ugnsatmosfären skyddar deras ytor. Nätbältet är det som gör den rörelsen repeterbar. Om bandhastigheten varierar varierar uppehållstiden, och det gör även det metallurgiska resultatet. Om bältets yta inte är stabil kan delar förskjutas, överlappa eller falla ur position, vilket orsakar kasseringar och fastnar.
Bältet måste också överleva temperaturgradienten. I en typisk glödgningslinje går bandet in genom en uppvärmd zon och går ut i en kylsektion. I många utföranden lämnar bandet ugnen och återvänder utanför kammaren, så samma sektion värms och kyls vid varje cykel. Den upprepade termiska cyklingen skapar expansions- och kontraktionsspänningar som verkar på trådmaterialet, vävstrukturen och kantanslutningarna.
Av denna anledning bör bältet behandlas som en termisk komponent, inte bara en transportkomponent. Dess legering måste väljas för den maximala bandtemperaturen snarare än den genomsnittliga ugnstemperaturen, och dess väv måste motstå distorsion när ugnsatmosfären strömmar genom kammaren. Den praktiska konsekvensen är att bandspecifikationen hör hemma i samma diskussion som värmesystemet och atmosfärstyrningen, inte efter dem.
Legeringen är det första beslutet eftersom den anger temperaturtaket och oxidationsbeteendet. Värmebeständigt rostfritt stål är standardutgångspunkten. För glödgning vid bandtemperaturer upp till ungefär 1050°C erbjuder krom-nickelkvaliteter som 310S en bra balans mellan styrka och oxidationsbeständighet. Där bältet ser högre temperaturer eller hårdare atmosfärsförhållanden, förlänger nickelbaserade legeringar taket men ökar kostnaden.
Jämförelsen handlar inte bara om maxtemperatur. Krypstyrka spelar lika stor roll. Ett band som arbetar vid 950°C under en tung belastning kommer långsamt att förlängas om legeringen saknar tillräckligt krypmotstånd. Den förlängningen ändrar stigningslängden och vid en viss punkt griper remmen inte längre in korrekt med drivhjulen eller löper rakt på returspåret.
Atmosfärskompatibilitet är den andra viktiga faktorn. Glödgning av delar av rostfritt stål utförs ofta i en reducerande atmosfär som väte eller dissocierad ammoniak. Dessa atmosfärer förhindrar beläggning på delarna, men de påverkar även bälteslegeringen. Oxiderande förhållanden vid hög temperatur orsakar avlagringar på själva bandtråden, vilket gradvis minskar tvärsnittet och leder till brott. Bandmaterialet måste därför väljas med tanke på ugnsatmosfären, inte bara temperaturen.
För de flesta linjer är utgångspunkten en värmebeständig kvalitet vald för den maximala bältestemperaturen med hänsyn till hot spots, kombinerat med en vävtäthet anpassad till delstorlek och belastning. Köpare som vill ha ett strukturerat arbetssätt kan tillämpa detsamma urvalskriterier för värmebehandlingsnät används för andra kontinuerliga ugnsband.
Vävningen avgör hur bältet hanterar lastfördelning, luftflöde och spårning. För glödgningsugnar är de vanligaste konstruktionerna balanserad väv och sammansatt väv, som båda ger god planhet och stabilitet. Valet mellan dem beror främst på delvikten och den erforderliga ytöppningen. Tyngre delar kräver en tätare eller flerskiktskonstruktion för att undvika att hänga mellan stödskenorna.
Kanten är den mest sårbara zonen i bältet. Svetsade kanter, där de avskurna ändarna av tråden är svetsade till en solid kant, ger god strukturell integritet för de flesta glödgningstillämpningar. Omvända knogkanter används också när bältes flexibilitet är viktigt. I båda fallen är kanten ett slitområde som drar nytta av förstärkning eftersom den får första kontakt med ugnsfodret och drivsystemet.
Pitch, avståndet mellan på varandra följande rader av spiraltråd, påverkar både styrka och luftflöde. En snävare stigning ger en tätare yta och bättre stöd för små delar, men det minskar atmosfärens cirkulation genom bandet och ökar den termiska massan. För glödgning av glasprodukter är en jämn tät yta viktig; för metalldelar där atmosfärscirkulation krävs är en mer öppen väv ofta det bättre valet.
Spårningsbeteendet påverkas också av dessa konstruktionsval. Ett bälte som inte spårar ordentligt kommer att gnugga mot ugnens eldfasta vägg och så småningom fastna. Raktheten bör kontrolleras vid installationen och övervakas under de första veckorna av drift.
Tabellen nedan sammanfattar de primära kriterierna för ett nätband för glödgningsugnar.
| Kriterium | Vad ska kontrolleras | Typiska glödgningsugnsvärden |
|---|---|---|
| Maximal bältestemperatur | Högsta temperatur som bandet ser, inte bara ugnens börvärde | 900–1150°C beroende på legering |
| Typ av legering | Kryphållfasthet och oxidationsbeteende vid driftstemperatur | 310S, 314 eller nickelbaserad legering |
| Atmosfär | Reducerande eller oxiderande förhållanden i ugnskammaren | Väte, kväve eller luft |
| Dellast och storlek | Bandtrådsbelastning per kvadratmeter och punktkontakttryck | Beror på komponenttyp |
| Vävdensitet | Ytöppenhet för luftflöde och delstöd | Balanserad väv eller sammansatt väv |
| Kanttyp | Kantförstärkning för spårning och slitstyrka | Svetsad eller omvänd knogkant |
| Bältes bredd och stigning | Matcha med ugnens bredd och inställning av drivhjul | Anpassad per ugnslinje |
Att veta varför bälten misslyckas hjälper köpare att undvika de dyraste misstagen. De vanligaste fellägena är:
Ett återkommande mönster vid glödgningsugnsdrift är att bandet inte är den enda orsaken till fel; kombinationen av temperatur, belastning, atmosfär och hastighet avgör remmens livslängd. Ett bälte som höll tre år i en linje kan gå sönder om sex månader i en annan linje som går vid högre temperatur eller med ett annat belastningsmönster. Det är därför det inte är säkert att beställa om samma bälte utan att se över de nuvarande driftsförhållandena.
Den största praktiska inverkan på bandets livslängd, när legering och konstruktion väl har valts, är hur ugnen drivs och underhålls. Fyra metoder har störst effekt.
Först bör den initiala spänningen följa tillverkarens rekommendationer. En överspänd rem ökar friktionen på driv- och stödbanorna, medan en underspänd rem orsakar slirning och dålig spårning.
För det andra bör bältet få en inkörningsperiod vid måttlig temperatur och belastning. Detta gör att vävstrukturen kan sätta sig och fördelar den initiala töjningen jämnare.
För det tredje bör varje förändring i produkttyp, atmosfär eller temperatur utvärderas innan den når bältet. Ett högre regulatorbörvärde betyder inte automatiskt att bältet kan hantera det nya tillståndet.
För det fjärde, regelbunden inspektion av bälteskanter och trådkorsningar gör att mindre skador kan fångas upp innan det blir ett fullbreddsbrott.
Reservdelsplanering spelar också roll. Ett nätbälte för glödgningsugnar med anpassad bredd är en beställningsprodukt snarare än en hyllvara, så ett plötsligt fel kan leda till veckors stilleståndstid för ugnen medan ersättningen tillverkas.
Glödgningsugnsnätsband tjänar ett brett utbud av kontinuerliga produktionslinjer. En av de vanligaste applikationerna är glödgning av glasflaskor, där bandet måste ge en stabil plan yta för behållare som rör sig genom kylen och måste stå emot både termisk påfrestning och mekaniskt slitage. A glasflaska glödgning ugn mesh bälte är designad för att ge en jämn bäryta och förutsägbar spårning vid linjehastighet.
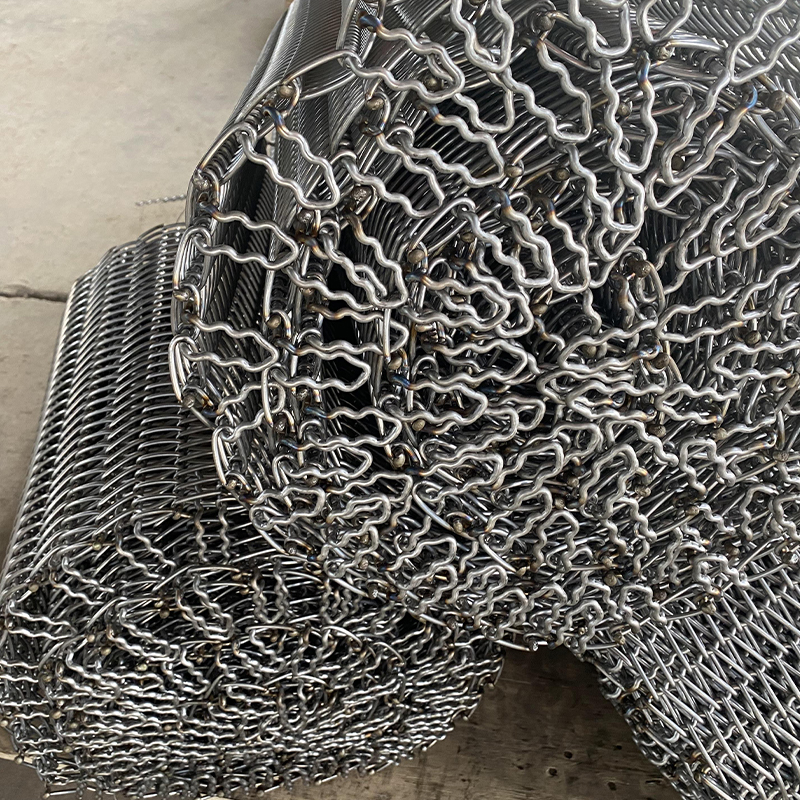 Partihandel Glasflaska glödgning ugn mesh bälte Leverantörer, Factory - Yangzhou Yangzhou Yafei Machinery Manufacturing Co., Ltd är Kina grossist leverantörer av nätbälte och fabrik, detalj... Visa produkt →
För metallprodukter som fästelement, fjädrar och precisionskomponenter arbetar bältet ofta vid högre temperaturer och med tyngre punktbelastningar. A metallprodukt glödgning ugn mesh bälte måste hålla sin planhet under koncentrerade belastningar och tolerera den termiska cyklingen av en kontinuerlig linje.
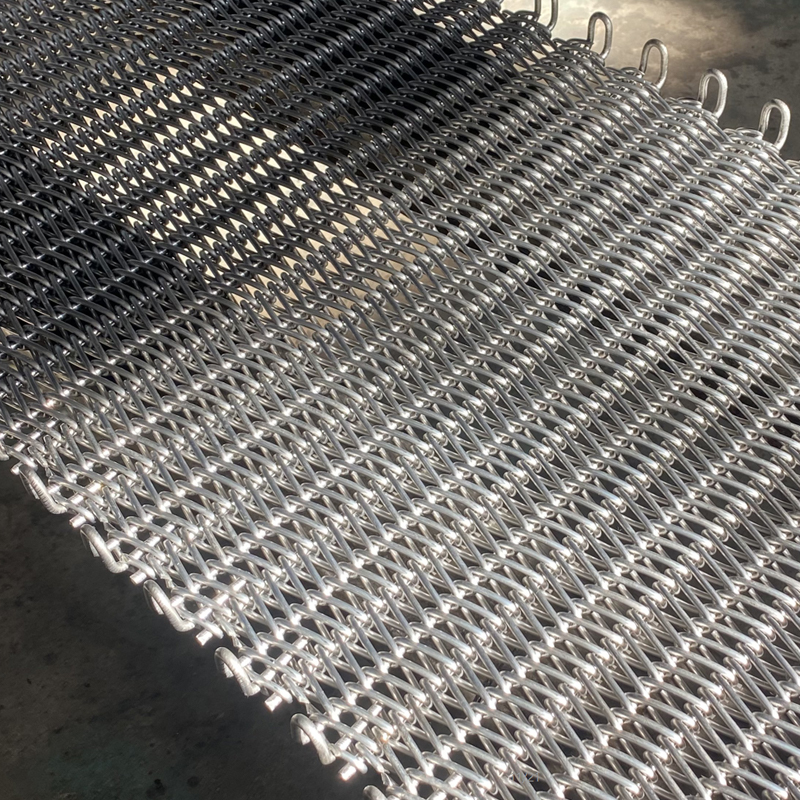 Partihandel Metallprodukter glödgning ugn mesh bälte Leverantörer, Factory - Yangzho Yangzhou Yafei Machinery Manufacturing Co., Ltd är Kina grossist leverantörer av metallprodukter glödgningsugnar mesh bälte och fabrik, detalj... Visa produkt →
För delar av rostfritt stål utförs glödgning ofta i en skyddande atmosfär, och bandet ser både hög temperatur och atmosfärsmiljö. Den rostfria produkter glödgning ugn mesh bälte måste behålla sin strukturella integritet i en reducerande atmosfär och motstå skalning så länge som möjligt. I alla tre fallen är den röda tråden att bandet är en processkritisk komponent, och dess livslängd beror på hur väl den matchar driftskalet.
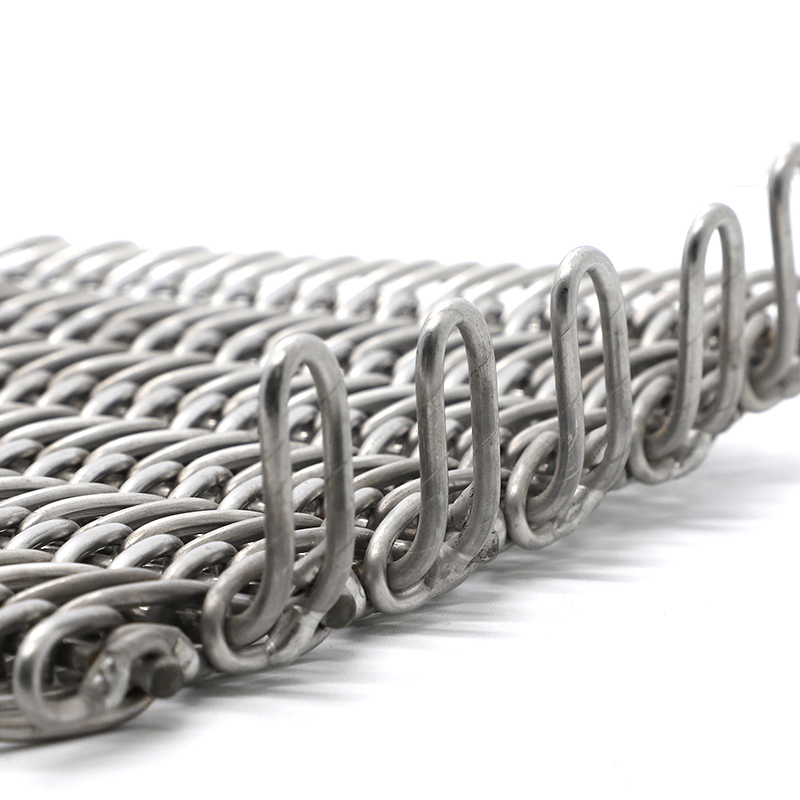 Partihandel Rostfria produkter glödgning ugn mesh bälte Leverantörer, Faktor Yangzhou Yafei Machinery Manufacturing Co., Ltd är Kinas grossistleverantörer och fac... Visa produkt →
När du köper ett nätbälte för glödgningsugnar, definiera först driftsomslaget, jämför sedan konstruktionsdetaljer och utvärdera sedan tillverkarens erfarenhet. De kritiska siffrorna för specifikationsbladet är maximal bandtemperatur, atmosfärssammansättning, dellast och bandbredd med stigning.
Det är också värt att be tillverkaren att se över bältesdesignen istället för att bara beställa om det tidigare artikelnumret. En leverantör som bygger glödgningsugnsnätband på regelbunden basis kan ofta rekommendera en liten förändring i vävtäthet eller kantfinish som förbättrar livslängden utan att öka kostnaderna.
Glödgningsugnar är långvariga tillgångar, och bandet är en av de få utbytbara komponenterna som avgör om ugnen går med den nominella kapaciteten. Att ge bandet samma tekniska uppmärksamhet som värmesystemet är det säkraste sättet att minska stilleståndstiden och hålla glödgningskvaliteten konstant.

Mesh-bandet i lagerhärdugnen är en högpresterande värmebeständig transportör speciellt designad för stabil transport av olika typer av lager under ...
See Details
Aluminiumhårdlödningsugnsnätbandet är en högtemperaturbeständig transportkomponent speciellt utvecklad för kontinuerliga hårdlödningsprocesser av a...
See Details
Inom kökstillverkning är ljusglödgning en nyckelprocess som syftar till att förbättra ytglansen hos rostfritt stål och säkerställa felfria produkte...
See Details
Den rostfria koppen med ljusglödgningsugnens nätbälte är tillverkad av importerat AISI 314 eller 310S rostfritt stål med hög nickel, speciellt desi...
See Details
Det rostfria stålbaserade sintringsugnsnätbandet är ett högpresterande transportband speciellt designat för sintringsprocesser med hög temperatur. ...
See Details
Mesh-bältet för fordons- och motorcykeldelars svartningsugn är designat för den krävande miljön för transportutrustning under ytsvärtningsprocessen...
See DetailsEn glasbehållare som vi känner till körde sin glödgningsluft dygnet runt och bytte ut ugnens n...
READ MOREEn härdande ugnsmaskrem som går sönder efter sex månader istället för de förväntade två åren ä...
READ MORENär ett härdande ugnsnätsband misslyckas, gör det vanligtvis det utan förvarning. Ett skift bä...
READ MOREDen har på ett storslaget sätt släppt sin nya generation av nätband för härdugnar med hög segh...
READ MOREInnovativt lanserade sin nya generation av högpresterande snabbfrysande meshbälten. Denna prod...
READ MOREEn stor nyhet har kommit från området för värmebehandlingsfixturer: ett speciellt nätbälte för...
READ MOREFå en kostnadsfri konsultation nu
Få en skräddarsydd lösning
Företaget håller fast vid konceptet att skapa värde för kunder och välstånd för samhället, som syftar till att bygga ett pålitligt nätbältesvarumärke och etablera det hundraåriga varumärket Yafei.
KONTAKTINFORMATION

Yiling Industrial Park, Jiangdu District, Yangzhou City, Jiangsu Province, Kina

+86 13852191798
PRODUKTKATEGORIER
SNABLÄNKAR
MOBIL
 Anpassade tillverkare av industriella meshbälten
