En glasbehållare som vi känner till körde sin glödgningsluft dygnet runt och bytte ut ugnens nätband var åttonde månad. Bältet blev inte slitet av att bära flaskor; tråden sträckte sig gradvis tills bältet drev åt sidan och dess kanter skavde lehrramen. Det mönstret är vanligt, och det är sällan bältets "fel". De flesta förtida misslyckanden spåras tillbaka till en missmatchning som gjordes i specifikationsstadiet: en trådkvalitet vald mot fel topptemperatur, en väv som inte kan böja sig runt de faktiskt monterade trummorna eller en kantstruktur som inte kan bära den verkliga belastningen.
Slutsatsen på förhand: gör tre saker rätt och bältet går i flera år. Matcha materialet till den hetaste zontemperaturen, matcha väven och stigningen till dina trumdiametrar och belastning per kvadratmeter, och matcha kanten efter hur remmen drivs. Allt annat, inklusive pris, är sekundärt. Den här guiden förklarar vad ett nätbälte för glödgningsugnar faktiskt tål, hur väv- och materialval utspelar sig i praktiken och var specialiserade bälten för glödgning av glas, metall och rostfritt stål passar.
Vad en glödgningsugns nätbälte måste överleva
Glödgning värmer ett arbetsstycke till en definierad temperatur, håller det där och kyler det sedan med en kontrollerad hastighet för att lindra inre stress eller mjuka upp materialet. På en kontinuerlig linje är nätbandet både transportören och en ugnsmöbel. Den sugs in i den varma zonen, svalnar vid urladdningen och går in i den varma zonen igen, och upprepar den cykeln med några minuters mellanrum, dag och natt.
Tre konsekvenser följer. För det första går bältet aldrig vid en temperatur; den cyklar, och termisk cykling är vad som tröttar ut trådar. För det andra bär bältet belastning vid temperatur, där rostfritt stål bara håller en bråkdel av sin hållfasthet i rumstemperatur, så ett bälte dimensionerat för kall belastning kommer att sjunka hett. För det tredje spelar atmosfären roll: luft, väte eller kväve-väteblandningar kräver olika ytbeteende från bältet.
Ungefärliga temperaturfönster på bandnivå för vanligt glödgningsarbete; storlek på bältet för den hetaste zonen, inte linjegenomsnittet. | Arbetsstycke/process | Typisk temperatur på bältesnivå | Viktiga krav på bältet |
| Glasflaskor och burkar | 500-620°C | Flathet under cykling; stabil flaskresa |
| Medicinskt och laboratorieglas | 500-630°C | Ren yta; ingen märkning av mjukt glas |
| Metallprodukt avspänning | 350-650°C | Måttlig belastning; pålitlig spårning |
| Koppar och mässingsdelar | 450-700°C | Konsekvent hastighet; oxidationskontroll |
| Lösningsglödgning i rostfritt stål | 900-1100°C | Kryp- och oxidationsbeständighet på topp |
Vävstruktur: Där börjar de flesta urvalsmisstagen
Materialkvalitet får uppmärksamhet, men vävstrukturen avgör vanligtvis hur länge ett bälte håller. En balanserad väv, det dubbla spiralmönster som används på de flesta glödgningslinjer, böjs lätt och passar mindre trummor och lättare belastningar. En stavförstärkt väv lägger till korsstavar gängade genom spiralerna, vilket motstår förlängning under tyngre belastningar och högre temperaturer, till en viss kostnad i flexibilitet.
Två strukturella detaljer förtjänar särskild uppmärksamhet vid upphandling. Den första är trumdiametern: som en tumregel bör den minsta trumman vara cirka 12 till 20 gånger spiraltrådens diameter för ett bälte med balanserad väv. Tvinga bandet runt en mindre radie och tråden hårdnar i kröken och spricker sedan i den första varma zonen. Det andra är kanten. Svetsade eller knökade kanter passar de flesta glasugnar; kedjekanter ger positiv drivning för tyngre metallbelastningar och längre remmar, där friktion ensam skulle låta remmen glida eller vandra.
Öppen yta är också viktigare än köpare förväntar sig. En tätare väv förändrar hur värme och skyddsgas når produktytan. Om din process är beroende av konvektion eller atmosfärsflöde, behandla öppet område som en specifikation, inte en detalj.
En praktisk urvalsväg ser ut så här:
- Toppzon upp till ca 700°C, lätt belastning: balanserad väv i standardtråd av 304-grad.
- Typiska linjer: glasugnar, avspänningsugnar.
- 700 till 1000°C, eller tyngre belastning: stavförstärkt väv i en högre krom-nickel-kvalitet.
- Typiska linjer: glödgning av koppar och mässing, glödgning av metallprodukter.
- Över 1000°C, eller skyddande atmosfär: tät högtemperaturväv anpassad noggrant till trumdiameter.
- Typiska linjer: lösningsglödgning av rostfritt stål, ljusglödgning.
Materialbetyg och deras praktiska gränser
De flesta glödgningsband körs på austenitisk rostfri tråd, och skiljelinjerna är temperaturbaserade. Standard 304-kvalitetstråd hanterar cirka 750°C kontinuerligt i luft, vilket täcker huvuddelen av glödgning av glas och metallprodukter. Mellan omkring 450°C och 850°C sensibiliserar 304, vilket betyder att kromkarbider fälls ut vid korngränserna; detta spelar sällan någon roll inuti en ren ugn men blir relevant om bandet senare ser frätande nedspolning eller kondens.
Över ungefär 800°C blir oxidation den livsbegränsande faktorn, och högre kromnickelkvaliteter som 310S eller 314 håller en skyddande oxidskala upp till ungefär 1050-1150°C beroende på kvalitet. För kontinuerlig drift utanför det intervallet är högnickellegeringar det vanliga svaret, och bältespriset ökar i enlighet därmed. För ljus glödgning under väte- eller kväve-väte-atmosfärer, specificera en ren, avlagringsfri bandyta, eftersom alla avlagringar inuti ugnen landar på din produkt.
Matcha bältet med arbetsstycket
Yangzhou Yafei organiserar sitt sortiment av glödgningsband efter arbetsstycke snarare än efter ett generiskt vävdiagram, och det är det rätta sättet att specificera: samma ugnstemperatur ställer väldigt olika krav beroende på vad som kör bandet. Hela sortimentet, som täcker glasflaskor, medicinskt glas, metallprodukter och varor i rostfritt stål, samlas på 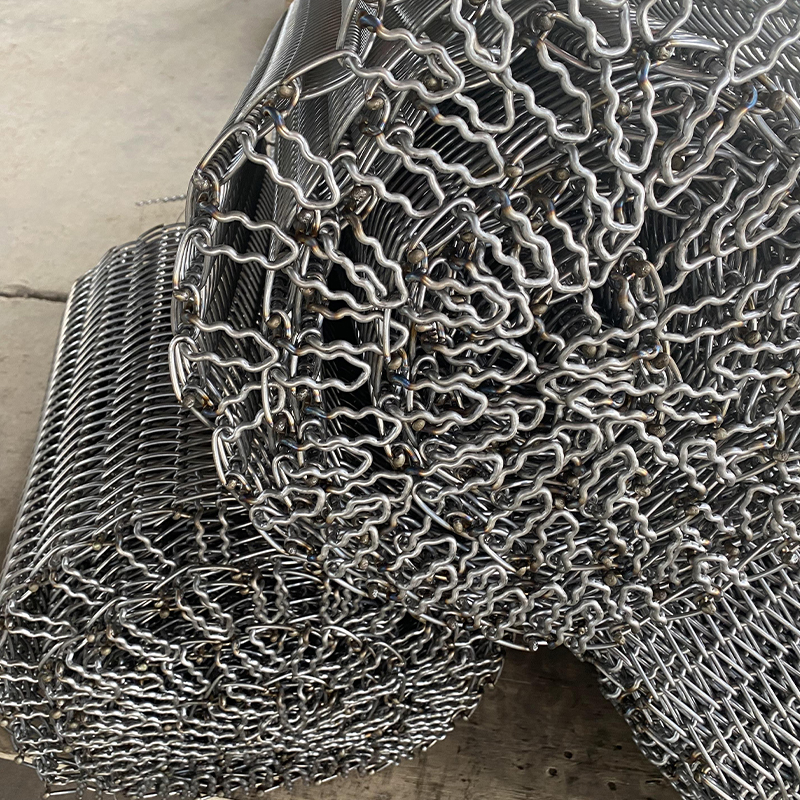 Tillverkare av glödgningsugnar nätband Nätbälte i glödgningsugnen för medicinska glasprodukter Nätbältet i glödgningsugnen för medicinska glasprodukter är tillverkat av imp... Visa produkt → kategorisida.
Glasflaska och behållare glödgning
Lehr-bälten för flaskor och burkar prioriterar planhet och stabil färd framför extrema temperaturer. Flaskorna kommer in mjuka i kylaren och ett bälte som stöter i en söm eller sluttar på sidan kommer att tippa lätta behållare. Konsekvent spiraldelning och en välstödd kant spelar lika stor roll som trådkvaliteten här, eftersom felet du förhindrar är ett produktionsstopp, inte en trasig tråd.
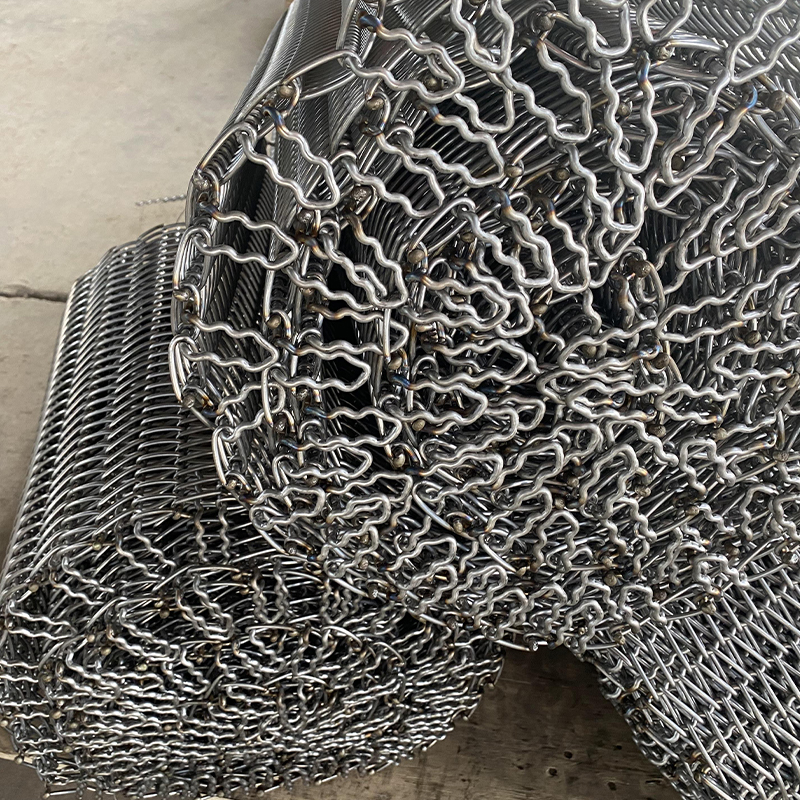 Glasflaska glödgningsugn mesh bälte Kopparbaserad sintringsugns nätbälte Visa produkt →
Produktglödgning av rostfritt stål
Lösningsglödgning av rostfria varor som koppar, köksutrustning och rördelar pressar bandtemperaturen mot 1000°C och mer. På den nivån styr krypning och oxidation bandets livslängd, så väven behöver förstärkning och tråden behöver en kvalitet vars oxidskala förblir intakt cykel efter cykel. Bälten för denna tjänst ska alltid anges mot toppzontemperaturen, aldrig börvärdesmedelvärdet.
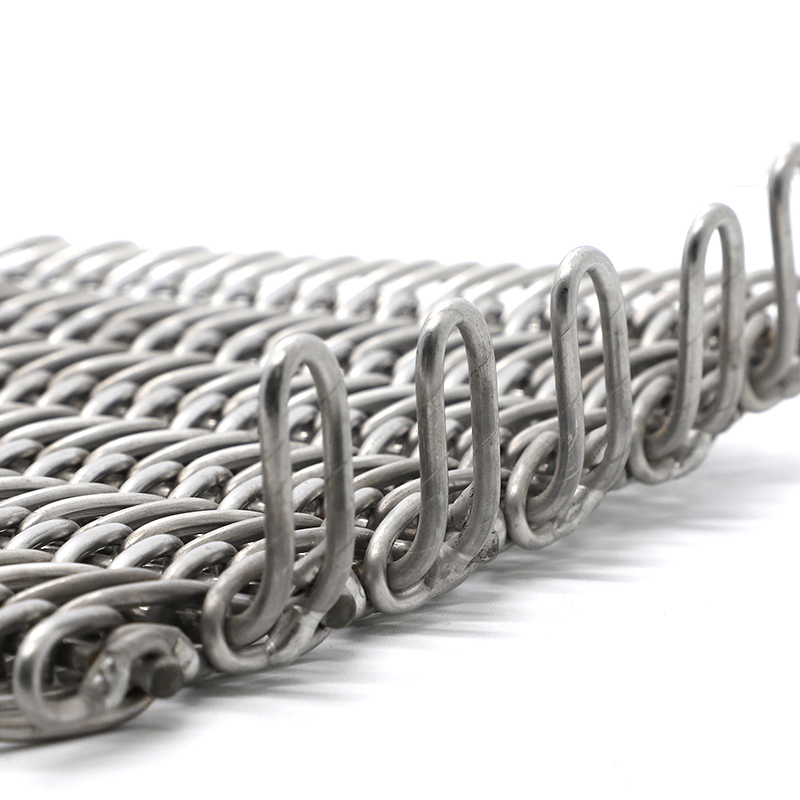 Rostfria produkter glödgning ugn mesh bälte Fästelement nätbälte för släckugn Visa produkt →
Medicinskt glas och rena processer
Medicinskt glas och laboratorieglas lägger till ett ytkrav: bältet får inte markera mjukt glas och det får inte sprida partiklar på rena produkter. Finare väv med släta trådytor är normen och rengöringsinstruktioner för bandet bör överenskommas före leverans, eftersom ett förorenat band förorenar en hel laddning.
Fellägen och en upphandlingschecklista
Bandfel i glödgningstjänsten delas in i fyra mönster. Krypning och töjning visar sig som en gradvis avdrift och upptagning som tar slut på färd; bälten förlängs något, så kontrollera att din upptagning har extra räckvidd och beställ bältet med rätt initial längd. Termisk utmattning bryter tråden vid trumböjen, vilket nästan alltid betyder att trumman är för liten för stigningen. Oxidation uppträder som flingor på produkten, vilket är avgörande vid ljusglödgning. Kantböjning förvränger bältets sidor efter upprepad överhettning, vanligtvis när ugnens sidozoner blir varmare än mitten. Ingen av dessa är exotisk, och alla är förutsägbara vid specifikationstidpunkten.
Innan du gör en beställning, gå igenom denna checklista:
- Ange zonens topptemperatur och cykelprofilen, inte bara ordet "glödgning".
- Ange belastningen per kvadratmeter, inklusive bandets egenvikt vid temperatur.
- Tillhandahåll trumdiametrar i båda ändar och upptagningsområdet.
- Deklarera atmosfären: luft, väte eller en kväve-väteblandning.
- Fixa bredd, stigning, kanttyp och reservlängd skriftligt.
- Be om trådverkscertifikatet och vävspecifikationsbladet.
- Begär referenslivslängdsdata från en jämförbar linje där den finns.
Ett nätband för glödgningsugnar är en förbrukningskomponent, men skillnaden mellan ett åttamånadersband och ett treårsband avgörs nästan alltid vid specifikationen: den hetaste zonens temperatur, vävning och stigning kontra trumdiameter, belastning och atmosfär. Ange dessa fyra, köp mot certifikat snarare än katalogadjektiv, och bältet blir en av de förutsägbara punkterna på ditt underhållsschema.
För sammanhang om var glödgningen sitter vid sidan av härdnings-, härdnings- och normaliseringslinjer, se vår översikt över applikationer för värmebehandlingsnät. Och om du utarbetar en specifikation för olika ugnstyper, täcker branschguiden om hur du väljer rätt värmebehandlingsnätband urvalskriterierna mer djupgående.


